Un corte limpio en acero (o en cualquier otro metal) empieza mucho antes de apretar el gatillo de la antorcha. La presión de aire incorrecta, los consumibles desgastados o una velocidad de avance mal calibrada pueden arruinar una pieza en segundos y generar un gasto de material que se acumula corte tras corte. Conocer los errores más habituales del corte por plasma es la diferencia entre un acabado que vale y uno que va directo al desecho.
Trabajar con plasma exige que cada variable esté bajo control: desde el estado de la boquilla y el electrodo hasta la distancia entre la antorcha y la chapa. Cuando alguno de esos factores falla, la calidad baja de forma visible, con bordes biselados, escoria adherida y marcas de arco, y la máquina acaba sufriendo un desgaste prematuro. Este artículo desglosa esos errores uno por uno para que puedas identificarlos y corregirlos antes de que se conviertan en un problema mayor.
El corte por plasma no falla de golpe. Lo habitual es que la calidad baje de forma gradual, casi imperceptible, hasta que el operario se encuentra con piezas defectuosas y no sabe exactamente en qué momento empezó el problema.
Detrás de esa degradación silenciosa hay varios factores que actúan al mismo tiempo: el desgaste de los componentes internos de la antorcha, variaciones en el suministro de aire, ajustes de velocidad que nadie ha revisado desde la puesta en marcha y materiales que no siempre llegan en las mejores condiciones. Ninguno de ellos destruye el corte por sí solo en la primera jornada. Pero combinados, y sin revisión periódica, terminan arruinando el resultado.
Un electrodo ligeramente desgastado, una presión de aire algo baja y una velocidad de avance un poco alta pueden parecer tres problemas menores por separado. Juntos generan escoria persistente, cortes biselados y bordes rugosos que obligan a repasar cada pieza a mano.
El error más frecuente en taller es tratar estos factores de forma aislada. Se cambia la boquilla pero no se revisa el caudal, o se ajusta la velocidad sin verificar el estado del electrodo. El resultado es que el problema sigue porque la causa real sigue ahí, solo enmascarada.
Hay señales que aparecen antes de que la pieza sea irrecuperable. Un arco inestable con chasquidos intermitentes, escoria adherida en la parte inferior del corte que antes se desprendía sola, o un bisel que se acentúa en una sola dirección son avisos claros de que algo ha cambiado en el sistema.
Revisar visualmente el primer corte de cada jornada, en lugar de esperar a que el problema sea evidente, permite intervenir a tiempo. Una pieza de prueba sobre chapa de desecho no cuesta nada y puede ahorrar varios metros de material útil.
Los consumibles de la antorcha se degradan de forma gradual, y eso hace que sea fácil ignorarlos hasta que el corte por plasma empieza a fallar de manera visible. Electrodo, boquilla y difusor trabajan en condiciones extremas en cada ciclo de corte; cuando uno de ellos cede, el resto lo acusa casi de inmediato.
Antes de encender el equipo, dedica un minuto a inspeccionar la boquilla y el electrodo. El orificio de la boquilla debe ser perfectamente redondo: si está ovalado o con bordes quemados, el arco perderá concentración y obtendrás cortes con bavosas en la parte inferior. En el electrodo, el desgaste se aprecia en el hoyuelo del emisor de hafnio; cuando ese hoyuelo es claramente visible y profundo, el electrodo ya no dirige el arco con precisión y debe sustituirse.
El difusor es el más olvidado de los tres. Si está obstruido o presenta grietas, el flujo de aire no envuelve bien el arco y la boquilla se sobrecalienta. Un difusor deteriorado acelera el desgaste de los otros dos consumibles, así que revisarlo cuesta poco y ahorra mucho.
Usar consumibles que no son los especificados para tu modelo de antorcha es uno de los errores más habituales en taller. Un consumible genérico puede encajar físicamente, pero las tolerancias del orificio, el tipo de hafnio del electrodo o la geometría del difusor pueden no coincidir con lo que el equipo espera. El resultado es un arco irregular desde el primer corte, aunque todo parezca correcto a simple vista.
Para evitarlo, consulta el catálogo del fabricante de tu cortadora y adquiere consumibles certificados para ese modelo concreto. En el catálogo de accesorios y consumibles de soldadura encontrarás referencias compatibles con los principales equipos del mercado, con envío para toda España en 24 horas.
El orificio de una boquilla genérica fuera de tolerancia produce un chorro de plasma descentrado. Eso se traduce en cortes biselados que obligan a repasar la pieza, con el coste de tiempo que eso implica. Un electrodo genérico con hafnio de calidad inferior se desgasta más rápido, lo que acorta el intervalo de sustitución y encarece el consumo real.
Con el consumible adecuado, el arco arranca con estabilidad desde la primera ignición y el corte por plasma mantiene la verticalidad en todo el espesor de la pieza. También se reduce el riesgo de doble arco, una situación en la que el arco salta entre la boquilla y la pieza en lugar de seguir la trayectoria correcta, y que destruye la boquilla en cuestión de segundos.
La duración de los consumibles depende del material, el espesor y la intensidad de trabajo. El acero inoxidable y el aluminio generan condiciones de arco más agresivas que el acero al carbono a igualdad de amperaje, por lo que los consumibles se agotan antes al trabajar con ellos de forma continuada. Cortar espesores máximos al límite de la capacidad del equipo también reduce la vida útil de forma notable respecto a cortar dentro del rango recomendado.
Una práctica útil es llevar un registro sencillo de cortes por sesión y anotar cuándo aparecen los primeros síntomas de degradación. En el corte por plasma, sustituir un electrodo o una boquilla a tiempo siempre es más barato que repetir el corte o desbastar escoria de una pieza ya terminada.
El aire comprimido no es un detalle secundario en el corte por plasma: es parte activa del proceso. Si la presión no es la adecuada, el arco pierde estabilidad antes de que notes nada raro en la pantalla del equipo. El resultado aparece en la pieza, no en los indicadores.
Cada equipo de corte por plasma tiene un rango de presión recomendado por el fabricante. Trabajar por debajo de ese rango hace que el chorro no tenga fuerza suficiente para expulsar el material fundido, y la escoria queda pegada en el borde inferior del corte. Trabajar por encima enfría el arco antes de que penetre del todo, lo que produce biseles pronunciados y un acabado irregular.
El grosor del material condiciona directamente cuánto caudal necesitas. Para chapas finas, una presión excesiva puede apagar el arco en medio del recorrido. En materiales más gruesos, quedarte corto genera escoria dura, difícil de eliminar incluso con amoladora. Consulta siempre las especificaciones del modelo que uses y ajusta antes de empezar, no a mitad del corte.
El aire con humedad o aceite es uno de los problemas más habituales en taller, y también uno de los más ignorados. Cuando el compresor no tiene un buen sistema de filtrado, las gotitas de agua o los residuos de aceite entran en la antorcha y contaminan el electrodo y la boquilla. El deterioro es rápido y silencioso: el arco empieza a desviarse, el corte pierde perpendicularidad y los consumibles se queman antes de lo previsto.
Un filtro-regulador en buen estado, revisado con regularidad, evita la mayoría de estos problemas. Si el aire llega limpio y seco a la antorcha, el arco se mantiene centrado y la vida útil de los consumibles mejora de forma notable. No es un accesorio opcional: en un entorno de trabajo continuo, es parte del equipo.
Cambiar los consumibles y regular bien la presión del aire no basta si la velocidad de desplazamiento y la altura de la antorcha están mal. Estos dos parámetros se tocan poco porque no tienen un umbral con nombre, y eso los convierte en la fuente de errores más silenciosa del corte por plasma.
Cuando avanzas demasiado despacio, el arco tiene tiempo de sobra para calentar la zona adyacente al corte. El resultado es una ranura ancha, bordes con rebaba gruesa en la parte inferior y, en chapas finas, deformaciones térmicas que obligan a rectificar después. El consumible se gasta antes porque el arco permanece activo más tiempo sobre el mismo punto.
Ir demasiado rápido tiene el problema contrario. El arco no llega a penetrar del todo y el corte queda incompleto o con escoria adherida en la cara inferior, difícil de eliminar. Un síntoma claro es el ángulo de salida del arco: si el plasma sale hacia atrás respecto al avance, la velocidad es excesiva para ese grosor y esa intensidad. La velocidad correcta mantiene el arco prácticamente perpendicular a la pieza.
La distancia entre la boquilla y la superficie del metal determina cómo se distribuye el chorro de plasma sobre el corte. Si la antorcha va demasiado alta, el chorro se dispersa antes de alcanzar la pieza y el corte aparece biselado, con la parte superior más ancha que la inferior. La energía se disipa y es habitual que quede escoria en la cara baja del corte.
Mantener la antorcha demasiado cerca es igual de problemático. Las salpicaduras alcanzan la boquilla con facilidad, aceleran el desgaste del consumible y pueden provocar doble arco, deteriorando la boquilla en segundos. Cada equipo indica en su manual la distancia de trabajo recomendada según la intensidad y el grosor del material: conviene consultarla y, si el corte empieza a biselar, ajustar primero la altura antes de tocar cualquier otro parámetro.
El acero es el material que pasa más horas bajo la antorcha en cualquier taller. Precisamente por eso, sus particularidades se ignoran con más facilidad: se trabaja en piloto automático y los errores se normalizan hasta que el corte empieza a dar problemas que ya no se pueden tapar con un repaso de amoladora.
El corte por plasma sobre acero exige ajustar la intensidad al grosor real de la pieza. Con potencia insuficiente el arco no penetra del todo, deja rebabas duras en la cara inferior y obliga a pasar más tiempo limpiando que cortando. Con potencia excesiva el corte se ensancha, los bordes aparecen redondeados y el material próximo al filo acaba con una zona afectada por el calor mayor de lo necesario.
Cada equipo de corte por plasma tiene un rango óptimo de trabajo que no coincide necesariamente con su capacidad máxima. Ajusta la intensidad en función del grosor real de la chapa, no del grosor nominal del catálogo del proveedor de material.
El óxido, la pintura y la cascarilla de laminación son los tres enemigos silenciosos del corte de acero. Cuando el arco toca una superficie irregular o contaminada, la ionización no es uniforme: el plasma busca el camino de menor resistencia y el corte se desvía, pierde verticalidad o interrumpe el arco en los peores casos. El resultado visible es un borde dentado que no corresponde a ningún error de velocidad ni de presión.
Limpiar antes de cortar no requiere gran equipo. Un cepillo de alambre de acero elimina el óxido superficial en pocos segundos. Las zonas con pintura densa necesitan un repaso más enérgico antes de posicionar la antorcha. La conexión de masa también se ve afectada: si el cable de masa va a una zona oxidada, la resistencia eléctrica aumenta y el arco se vuelve inestable aunque el resto del ajuste sea correcto. Coloca siempre la pinza de masa en metal limpio y lo más cerca posible de la línea de corte.
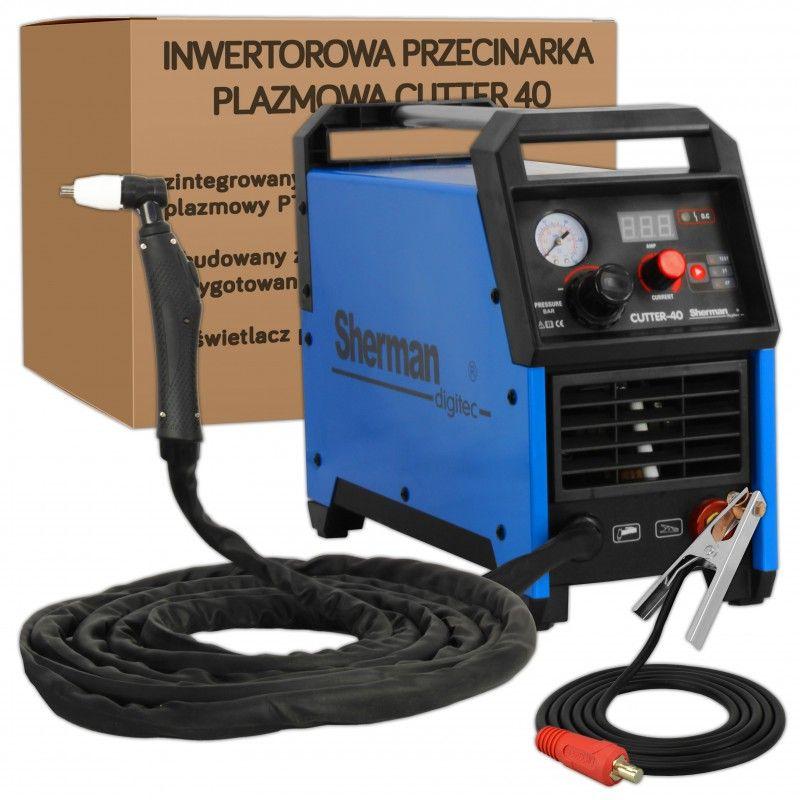
Todos los errores que hemos visto a lo largo del artículo tienen algo en común: se evitan más fácilmente cuando partes de un equipo adecuado a tu trabajo y tienes los consumibles correctos siempre a mano. El catálogo de cortadores de plasma profesionales disponibles incluye opciones desde 40 A hasta modelos de mayor potencia, con tecnología inverter y encendido pilot arc, pensados para corte por plasma en entornos de taller con exigencia real.
La corriente de corte máxima marca el grosor que el equipo puede trabajar con garantías. Si tu material habitual se mueve por encima del rango recomendado, necesitas más amperaje, no más paciencia. El ciclo de trabajo también importa: un ciclo bajo te obligará a parar con frecuencia en sesiones largas.
El encendido pilot arc facilita el arranque sobre superficies oxidadas o con pintura sin desgastar la boquilla en cada intento. Para uso puntual puede parecer un extra; en taller diario marca la diferencia en la vida útil de los consumibles.
Quedarte sin electrodo o boquilla en mitad de una serie de cortes no es un problema de planificación menor: es la causa más directa de que acabes usando consumibles desgastados más de lo que deberías, con los resultados de escoria y biseleo que ya conoces. Tener un fondo de stock con los consumibles compatibles con tu equipo es la medida preventiva más barata que existe.
En la sección de consumibles para corte plasma encontrarás los recambios organizados por modelo de antorcha. Revisa qué electrodo, boquilla y difusor corresponden a tu equipo antes de que el actual llegue al límite, no después.